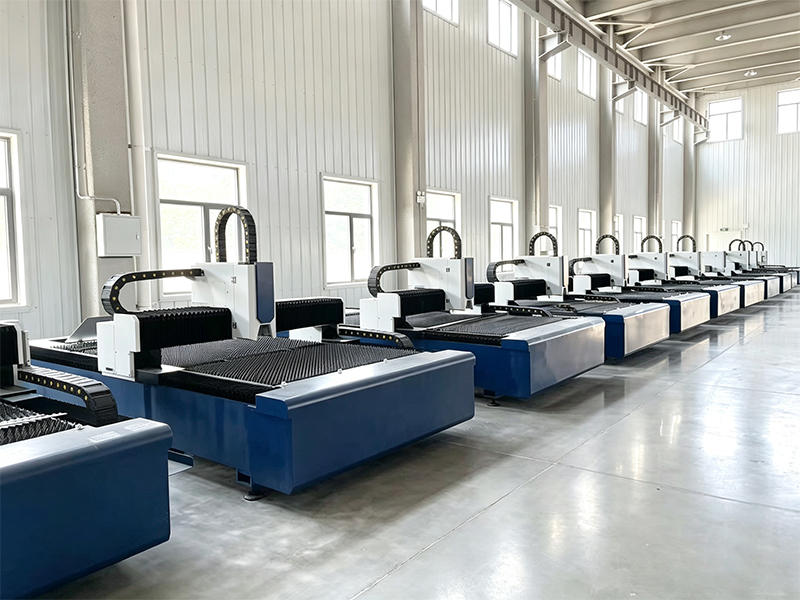
تعد قوة القطع بالليزر أحد أهم العوامل التي تحدد فعالية هذه التكنولوجيا، التي أحدثت ثورة في صناعة التصنيع من خلال توفير طرق دقيقة وفعالة ومرنة لمعالجة المعادن المختلفة. ومع ذلك، فإن تحقيق القطع المثالي لا يقتصر فقط على امتلاك الآلة؛ بل يتعلق بامتلاك صحيح الآلة، وفهم العلاقة بين الطاقة الناتجة وسماكة المعدن أمر ضروري لاتخاذ هذا القرار.
يُعد فهم هذه الديناميكية أمرًا ضروريًّا لتحسين خط الإنتاج الخاص بك، وتقليل التكاليف التشغيلية إلى أدنى حد، وتحقيق تشطيبات عالية الجودة للحواف. في هذا الدليل الشامل، سنشرح بالتفصيل كل ما تحتاج إلى معرفته حول قوة الليزر، وسماكة المعدن، وكيفية القيام بأفضل استثمار لعملك.
قدرة القطع بالليزر
1. الفهم قدرة القطع بالليزر: أكثر من مجرد رقم
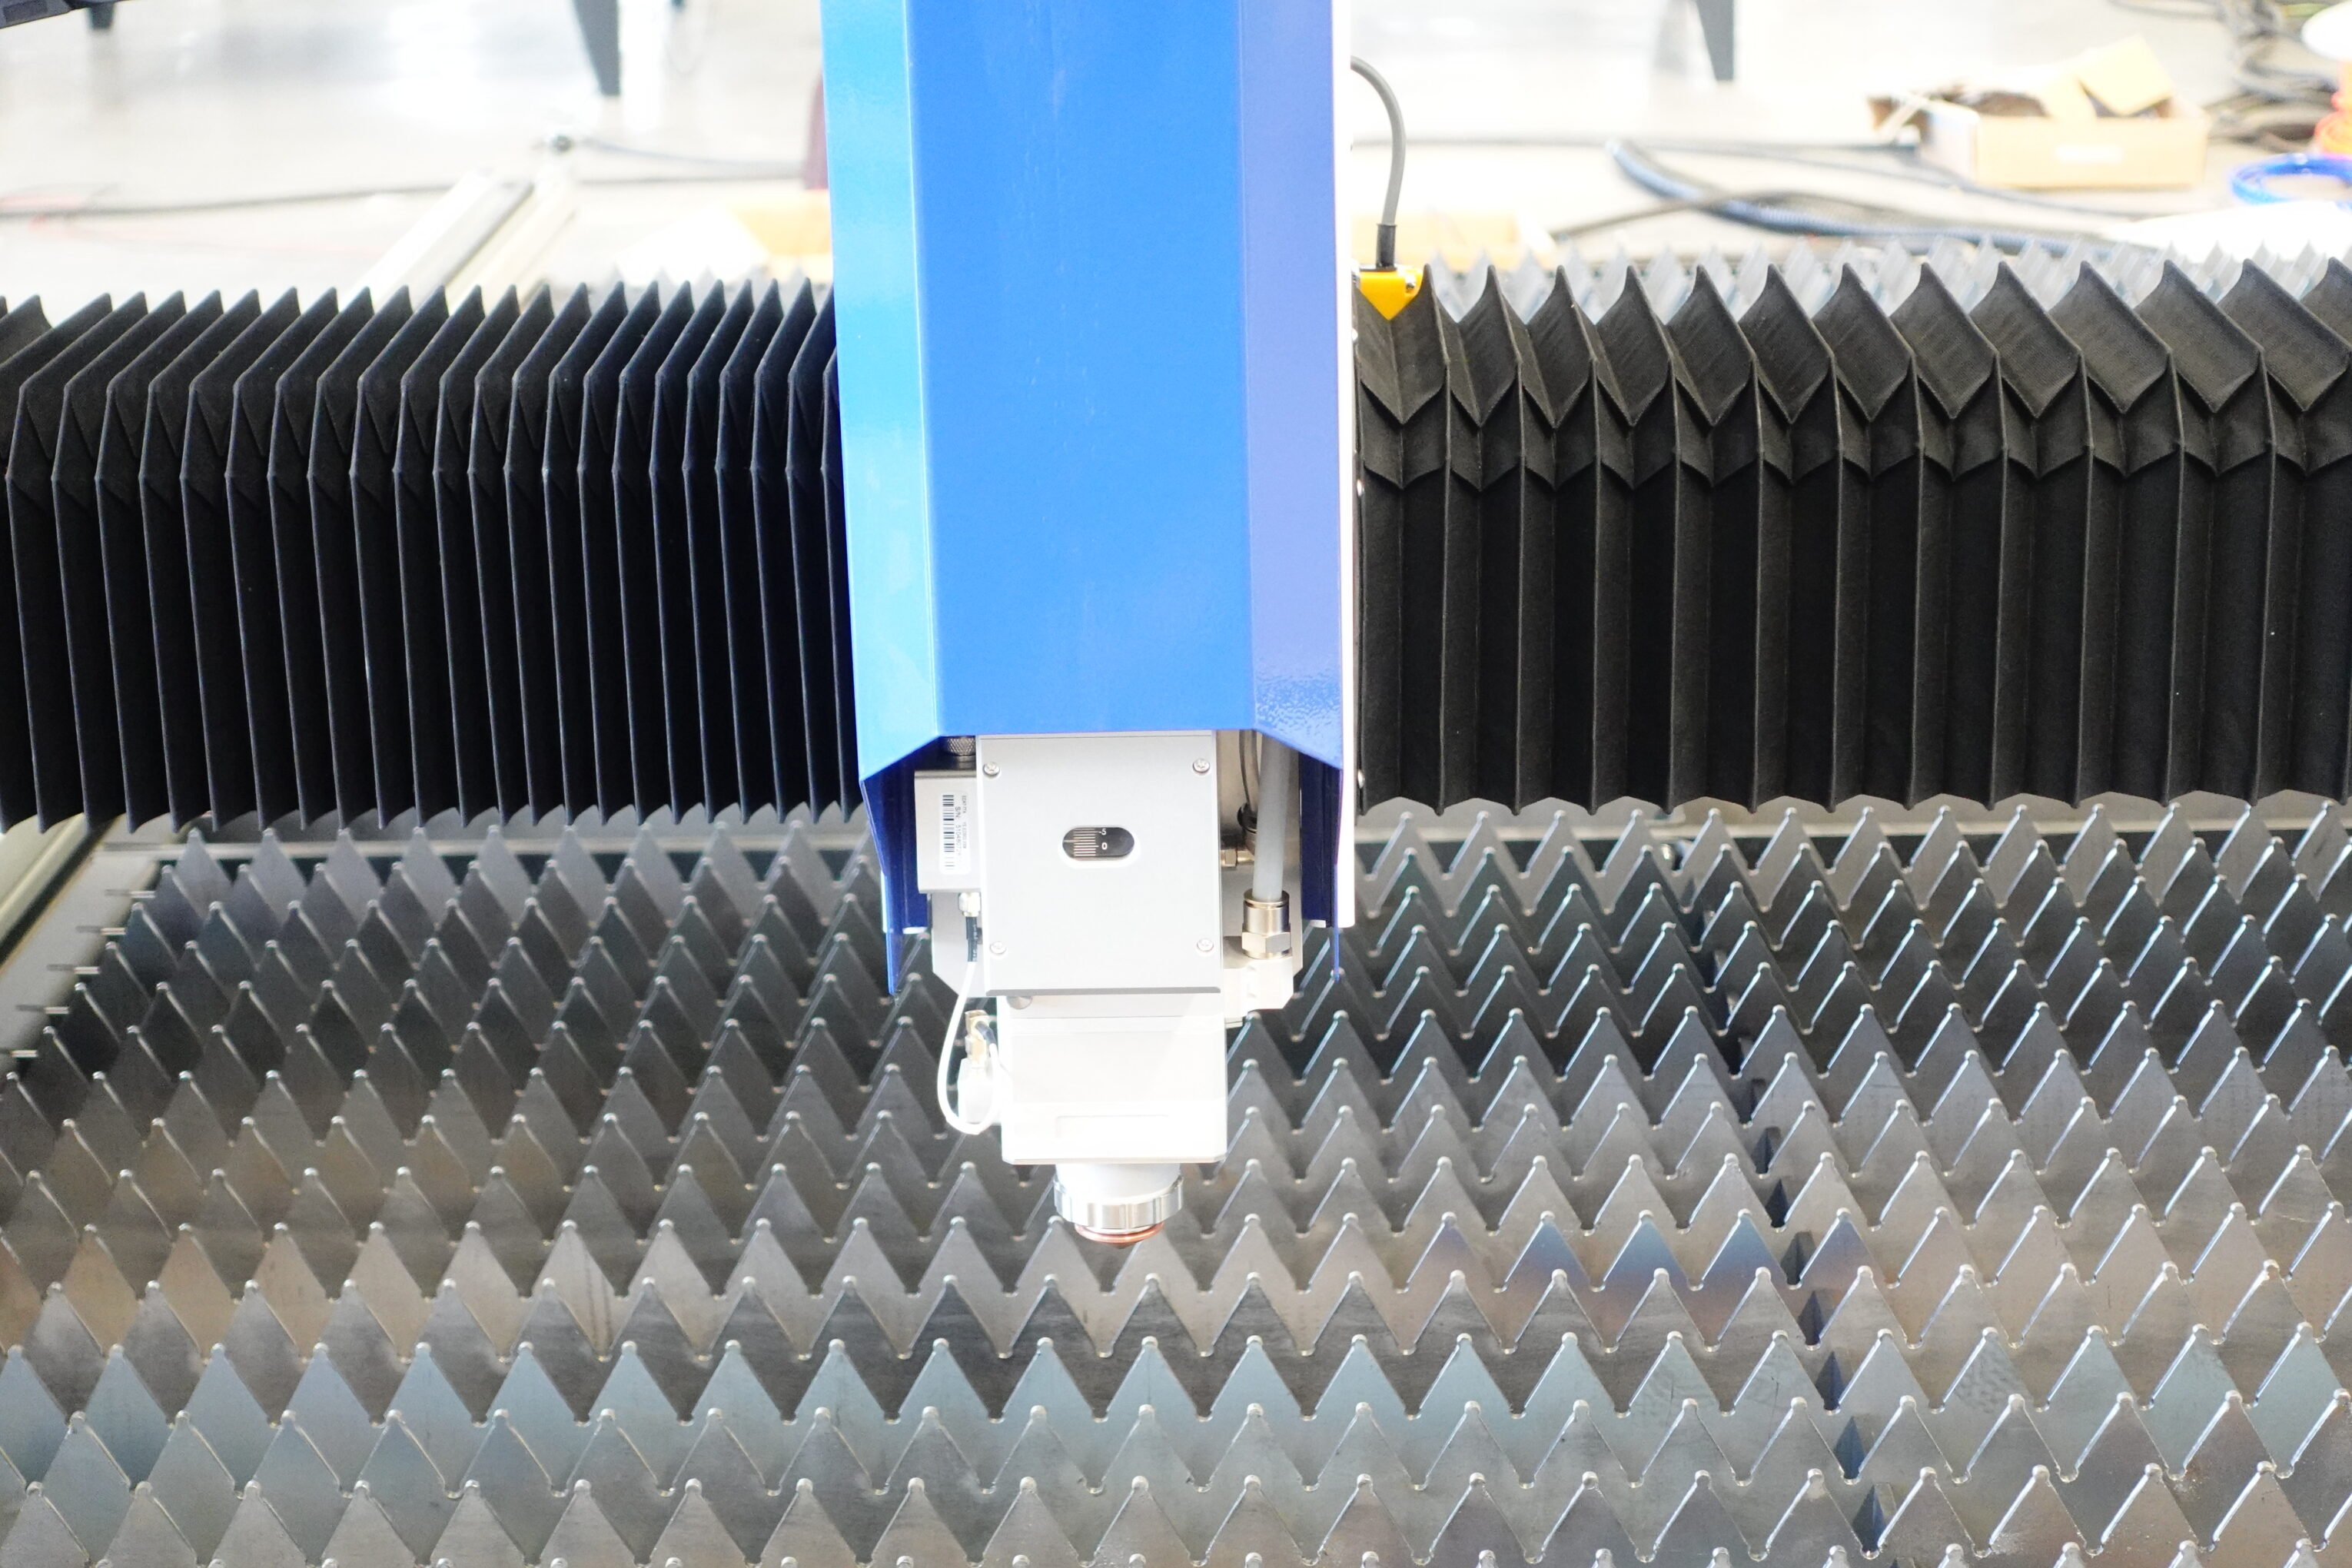
تُعدّ قوة الليزر، التي تُقاس بالواط (W)، العامل الرئيسي الذي يحدد قدرة آلة القطع بالليزر. ولكن ماذا يعني ذلك فعليًّا بالنسبة لورشة العمل الخاصة بك؟
دور القوة في عملية القطع
تتيح مستويات الطاقة الأعلى عمومًا سرعات قطع أسرع والقدرة على اختراق المواد الأكثر سمكًا. ومع ذلك، فإن الطاقة ليست معيارًا واحدًا يناسب جميع الحالات. ففي حين أن الليزر ذو القدرة الكهربائية الأعلى يمكنه قطع الألواح الأكثر سمكًا، إلا أنه يتطلب أيضًا استثمارًا أوليًّا أعلى واستهلاكًا أكبر للطاقة. ولذلك، فإن تحقيق التوازن بين الطاقة واحتياجات الإنتاج المحددة الخاصة بك هو المفتاح لتحقيق أقصى عائد على الاستثمار.
ليزر الألياف مقابل ليزر ثاني أكسيد الكربون
عند الحديث عن الطاقة، فإن نوع الليزر له أهمية بالغة. اليوم،, ليزر الألياف وقد حلت الليزرات الليفية إلى حد كبير محل ليزرات ثاني أكسيد الكربون التقليدية في مجال تصنيع المعادن. وتتميز الليزرات الليفية بكفاءة تحويل كهروضوئية فائقة، وتحتاج إلى صيانة أقل، وتوفر سرعات قطع أفضل بكثير على المعادن العاكسة مثل الألومنيوم والنحاس عند مستويات طاقة متكافئة.
2. قدرة القطع بالليزر مقارنة مع جدول سماكة المعادن
تزداد سماكة المعدن الذي يمكن لليزر قطعه مع ارتفاع مستويات الطاقة. وفيما يلي جدول مرجعي مفصل يستند إلى المعايير الصناعية الحالية لآلات القطع بالليزر الليفي. تجدر الإشارة إلى أن هذه القيم تمثل السماكات القصوى للقطع؛ وغالبًا ما يتم تحقيق الجودة المثلى للحواف والسرعة عند سماكات أقل قليلاً.
| طاقة الليزر | الفولاذ الكربوني (السماكة القصوى) | الفولاذ المقاوم للصدأ (السماكة القصوى) | الألومنيوم (السماكة القصوى) |
|---|---|---|---|
| 500 واط | حتى 6 ملم | حتى 3 ملم | ما يصل إلى 2 مم |
| 1000 واط | حتى 10 ملم | حتى 5 ملم | حتى 3 ملم |
| 3000 واط | حتى 20 ملم | حتى 10 ملم | حتى 8 ملم |
| 6000 واط | حتى 30 ملم | حتى 20 ملم | حتى 20 ملم |
| 12000 واط | حتى 35 ملم | حتى 30 ملم | حتى 30 ملم |
| 20000 واط وأكثر | حتى 60 ملم | حتى 50 ملم | حتى 40 ملم |
3. ما وراء قوة القطع بالليزر: العوامل الحاسمة الأخرى التي تؤثر على جودة القطع
في حين أن السلطة هي التي تحدد ما عليك يمكن بالإضافة إلى ذلك، هناك عدة متغيرات أخرى تحدد كيفية حسنًا يمكنك قصها:
الغازات المساعدة: يؤثر اختيار الغاز تأثيرًا كبيرًا على جودة الحواف. يُستخدم الأكسجين عادةً مع الفولاذ الكربوني السميك لتوليد حرارة طاردة للطاقة، بينما يُفضل استخدام النيتروجين عالي الضغط مع الفولاذ المقاوم للصدأ والألومنيوم للحصول على حواف نظيفة وخالية من الأكسيد.
منصب منسق: يضمن الضبط الصحيح للتركيز تحقيق أقصى كثافة للطاقة. تتطلب المواد الرقيقة أن يكون التركيز على السطح أو أعلى منه بقليل، بينما تتطلب المواد الأكثر سمكًا أن يكون التركيز في عمق أكبر داخل المادة.
سرعة القطع: يجب أن تتوافق السرعة تمامًا مع القوة. فإذا كانت السرعة زائدة، فلن يخترق الليزر المادة بالكامل؛ وإذا كانت بطيئة جدًّا، فسوف ترتفع درجة حرارة المادة بشكل مفرط، مما يؤدي إلى تكوّن كميات زائدة من الخبث والرواسب.
جودة الحزمة: وبحسب معامل M²، فإن جودة الشعاع العالية (الأقرب إلى 1) تتيح لأشعة الليزر ذات الطاقة المنخفضة قطع المواد الرقيقة بدقة وسرعة مذهلتين.
4. كيفية اختيار قوة القطع بالليزر المناسبة لشركتك
يُعد اختيار مستوى الطاقة المناسب قرارًا تجاريًّا استراتيجيًّا. وفيما يلي ثلاث قواعد ذهبية للاختيار:
اختر القوة المناسبة للسماكة الأكثر شيوعًا لديك: إذا كان 80% من عملك يتضمن قطع الفولاذ المقاوم للصدأ بسمك 3 مم، فإن استخدام آلة بقدرة تتراوح بين 1500 وات و3000 وات يُعد خيارًا فعالاً من حيث التكلفة. أما شراء آلة بقدرة 12000 وات لهذه المهمة فسيكون إهدارًا للمال والطاقة.
خطة للنمو المستقبلي: إذا كنت تستخدم الفولاذ الكربوني بسمك 10 ملم بشكل متكرر، ولكنك تتوقع الانتقال إلى سمك 15 ملم أو 20 ملم في السنوات القليلة المقبلة، فإن الاستثمار الآن في آلة بقدرة 6000 واط أو 12000 واط يمكن أن يوفر عليك الحاجة إلى الترقية قبل الأوان.
لننظر إلى كفاءة “النقطة المثلى”: تعمل الآلة بأقصى كفاءة عند القطع في نطاق يتراوح بين 50% و70% من سعة السماكة القصوى لها. على سبيل المثال، سيوفر الليزر بقوة 6000 واط أسرع السرعات وأفضل جودة للحواف عند قطع الفولاذ الكربوني بسماكة تتراوح بين 10 مم و15 مم، بدلاً من أن يواجه صعوبة عند الحد الأقصى لسماكته البالغ 30 مم.
5. الاتجاهات المستقبلية في تكنولوجيا القطع بالليزر
تشهد صناعة القطع بالليزر تطوراً سريعاً. ومع تقدمنا في هذا المجال، نتوقع أن نشهد ما يلي:
الانتقال إلى استخدام الطاقة فائقة القوة: أصبحت أجهزة الليزر التي تتجاوز قوتها 30 كيلوواط متاحة بشكل متزايد، مما أدى إلى تقليل أوقات القطع بشكل كبير في التطبيقات الصناعية الثقيلة مثل بناء السفن والصلب الإنشائي.
تكامل التصنيع الذكي: تتكامل آلات القطع بالليزر الحديثة مع أنظمة إنترنت الأشياء (IoT) وأنظمة إدارة التصنيع (MES)، مما يتيح إجراء الترتيب الآلي للقطع، والصيانة التنبؤية، والتكامل السلس مع الروبوتات من أجل تحقيق التصنيع “بدون تدخل بشري”.
تقنية القطع بالهواء: تتيح التطورات التي طرأت على الليزرات عالية الطاقة الآن إجراء قطع نظيف وخالٍ من الخبث للفولاذ الكربوني السميك باستخدام الهواء المضغوط، مما يقلل بشكل كبير من التكلفة التشغيلية لغازي النيتروجين والأكسجين.
الخلاصة
يتطلب اختيار آلة القطع بالليزر المناسبة فهمًا عميقًا للعلاقة بين قوة الليزر وسماكة المعدن. ومن خلال تقييم احتياجاتك الحالية من المواد، مع الأخذ في الاعتبار العمليات المساعدة مثل اختيار الغاز، والتخطيط لإمكانية التوسع في المستقبل، يمكنك تحسين عملية التصنيع لديك وتحقيق نتائج متميزة.